 ru
 English
 中文简体
 Español
 Deutsch
 Polskie
 Запрос цены
 Главная / Новости / Новости отрасли / Ротационное формование и выдувное формование: ключевые различия и как выбрать правильный процесс
Ротационное формование и выдувное формование: ключевые различия и как выбрать правильный процесс
Когда вам нужна полая пластиковая деталь, выбор между ротационным формованием и выдувным формованием сводится к трем практическим факторам: объем производства, толщина стенок и сложность конструкции. В этом руководстве сравниваются два процесса по этим факторам, чтобы вы могли принять решение с уверенностью.
Быстрое сравнение: ротационное формование и выдувное формование
Ниже представлен общий обзор того, как эти два процесса сочетаются с факторами, которые наиболее важны при принятии решения о выборе поставщика.
| Фактор | Ротационное формование | Выдувное формование |
|---|---|---|
| Время цикла | 30-90 минут на часть | Менее 1 минуты на часть |
| Стоимость оснастки | Нижний (формы из литого алюминия) | Высшее (стальные формы) |
| Толщина стенки | Равномерный, 3-20 мм | Тоньше, 0,5-3 мм |
| Размер детали | Отлично подходит для крупных деталей | Хорошо подходит для средних деталей. |
| Гибкость дизайна | Высокие литые вставки | Ограниченная, простая геометрия |
| Варианты материалов | ПЭ, ПП, ПВХ, нейлон | ПЭ, ПП, ПЭТ, ПВХ |
| Типичные применения | Топливные цистерны, резервуары для воды, буи | Бутылки, контейнеры, воздуховоды |
| Объем производства | Низкие и средние объемы | Большие объемы |
Как работает каждый процесс
Ротационное формование: низкое давление, однородные стенки
Ротационное формование начинается с загрузки полой металлической формы порошкообразным пластиком. Затем форму нагревают, вращая ее по двум перпендикулярным осям. По мере плавления пластик равномерно покрывает внутренние стенки формы. После остывания форму открывают и вынимают готовую деталь. Поскольку процесс протекает при атмосферном давлении, конечная деталь имеет очень низкое внутреннее напряжение и одинаковую толщину стенок.
Выдувное формование: быстрые циклы, давление воздуха
Выдувное формование начинается с экструдированной трубки из расплавленного пластика, называемой заготовкой. Заготовку помещают внутрь формы, затем нагнетают сжатый воздух, чтобы расширить ее относительно стенок формы. Деталь быстро остывает и выбрасывается. Высокое давление и короткое время цикла делают выдувное формование идеальным для крупносерийного производства тонкостенных полых деталей.
Что касается оснастки, ротоформы часто изготавливаются из литого алюминия с относительно простой конструкцией внешней оболочки. Выдувные формы обычно изготавливаются из обработанной стали со встроенными каналами охлаждения. Эта разница во многом объясняет разницу в стоимости, с которой вы столкнетесь при предложении новой детали.
Ключевые различия, которые имеют значение для поиска поставщиков
Вот различия, которые на самом деле влияют на стоимость, время выполнения заказа и качество деталей.
Если вы сравниваете небольшой годовой объем, обычно выигрывает более низкая стоимость оснастки для ротационного формования. Но по мере роста объемов производства более быстрое время цикла выдувного формования приводит к изменению общей стоимости в его пользу. Точка безубыточности — это когда единовременные затраты на пресс-форму амортизируются за счет экономии на каждой детали за счет более коротких циклов.
Простое практическое правило: при производстве примерно 5 000–10 000 деталей в год ротационное формование в целом часто обходится дешевле. Кроме того, выдувное формование становится более экономичным.
Остаточное напряжение является еще одним отличием. Детали, полученные центробежным формованием, охлаждаются медленно и равномерно, поэтому они несут небольшую внутреннюю нагрузку. Детали, полученные выдувным формованием, быстро охлаждаются под давлением, что может создавать небольшие концентрации напряжений, особенно вблизи линий защемления. Для деталей, подвергающихся ударам или погодным условиям, эта разница заслуживает серьезного внимания.
Когда ротационное формование является лучшим выбором
Выбирайте ротационное формование, если ваша деталь большая, толстостенная, сложная или требуется меньшее количество. Процесс сияет, когда вам нужно:
- Большие полые детали, такие как топливные баки, резервуары для воды и контейнеры для хранения.
- Толстые стенки от 3 мм до 20 мм с равномерным распределением.
- Сложные формы с запрессованными вставками, резьбовыми креплениями или поднутрениями.
- Низкий internal stress, which improves impact resistance and long-term durability
- Низкий to medium production volumes without high tooling investment
Автомобильные топливные баки представляют собой классическое применение центробежного формования, поскольку для них требуется бесшовный, ударопрочный контейнер с одинаковой толщиной стенок и без сварных швов. Наши пресс-формы предназначены для обеспечения равномерного распределения стенок и надежного уплотнения в сложных автомобильных условиях.
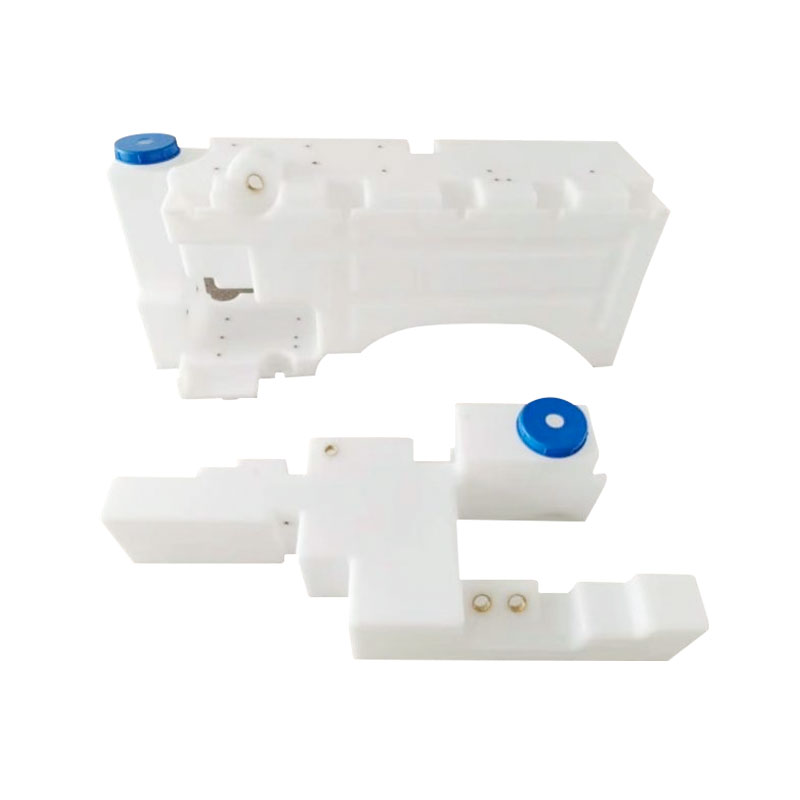 Пресс-форма автомобильного топливного бака для бесшовного ротационного формования Эта форма позволяет изготавливать цельные автомобильные топливные баки с одинаковой толщиной стенок и без сварных швов. Его конструкция максимально увеличивает вместимость шасси, снижает вес по сравнению с металлом и повышает экономию топлива. Посмотреть продукт →
Большие резервуары для воды и контейнеры для хранения — еще один хороший вариант. Ротоформование позволяет создать единый бесшовный корпус без сварных швов, а это именно то, что нужно для надежного удержания воды.
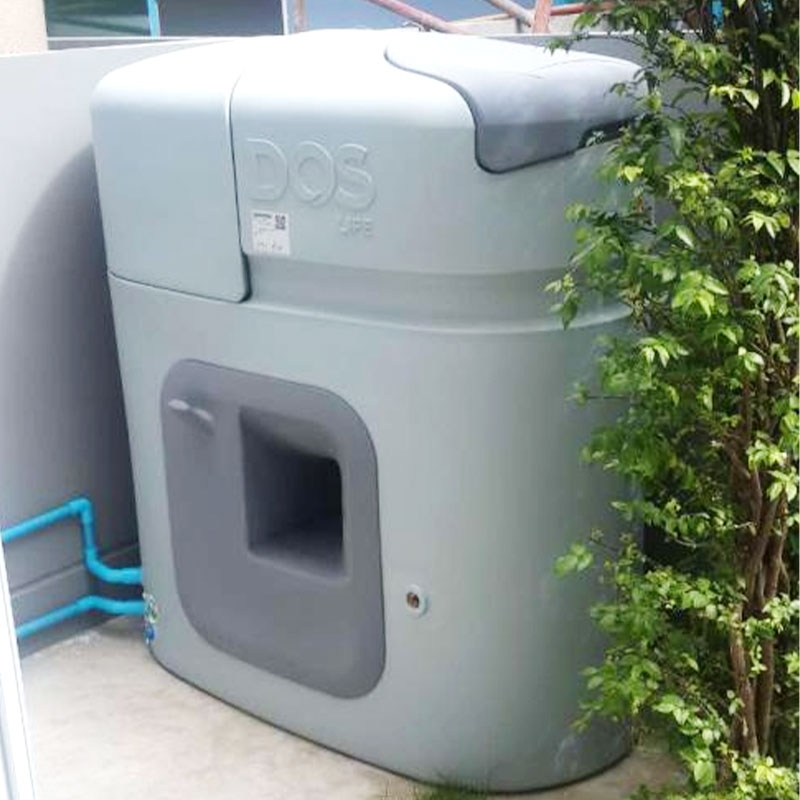 Форма для хранения резервуаров для воды для больших бесшовных резервуаров Эта форма позволяет изготавливать большие бесшовные пластиковые резервуары для хранения посредством ротационного формования, обеспечивая постоянную толщину стенок и структурную целостность для удержания воды в промышленности, сельском хозяйстве и гражданском строительстве. Посмотреть продукт →
Чтобы более подробно изучить, как мы проектируем и изготавливаем эти формы, см. изучить наши возможности ротационного формования .
Когда выдувное формование имеет больше смысла
Выдувное формование часто является лучшим выбором для крупногабаритных тонкостенных деталей, где скорость важнее, чем свобода проектирования.
- Бутылки, банки и небольшие контейнеры для потребительских товаров
- Автомобильные воздуховоды, резервуары для жидкости и небольшие топливные баки.
- Прозрачные детали из ПЭТ или других прозрачных полимеров.
- Высокий volumes above 10,000-20,000 parts per year
- Детали, требующие очень тонких стенок (менее 3 мм) и жестких допусков на размеры.
Ключевым компромиссом являются инвестиции в оснастку. Выдувные формы обычно изготавливаются из закаленной стали и стоят значительно дороже, чем ротоформы из литого алюминия. Но при длительных производственных циклах более короткое время цикла окупает эти инвестиции во много раз.
Как сделать выбор между ротационным и выдувным формованием
Ответьте на эти вопросы, чтобы сузить выбор процесса.
- Каков ваш годовой объем производства? При количестве менее 5 000–10 000 единиц склоняется к центробежному формованию; Помимо этого, рассмотрите возможность выдувного формования.
- Какой толщины должна быть стена? Толстые стенки толщиной более 3 мм указывают на ротационное формование; тонкие стенки толщиной менее 3 мм способствуют выдувному формованию.
- Является ли деталь очень большой или сложной? Большие геометрические формы со вставками или поднутрениями способствуют центробежному формованию.
- Вам нужен прозрачный пластик? Выдувное формование поддерживает прозрачные материалы; При ротационном формовании обычно используется непрозрачный полиэтилен.
- Каков ваш бюджет на инструменты? Низкийer budget and flexible design favor rotomolding.
Часто задаваемые вопросы
В1: Ротационное формование прочнее, чем выдувное формование?
Детали, полученные центробежным формованием, обычно имеют меньшее внутреннее напряжение и более равномерную толщину стенок, что повышает ударопрочность и долговечность. Детали, полученные выдувным формованием, также могут быть прочными, но они более склонны к концентрации напряжений и защемлению швов.
В2: Какой процесс дешевле для моего продукта?
Для малых и средних объемов ротационное формование обычно обходится дешевле, поскольку затраты на оснастку ниже. При очень больших объемах выдувное формование выигрывает по стоимости детали из-за короткого времени цикла.
Вопрос 3: Могут ли оба процесса производить один и тот же продукт?
Некоторые продукты, такие как каяки и топливные баки, могут быть изготовлены любым из этих процессов. Ротационное формование обеспечивает лучший контроль толщины стенок и цельную конструкцию, а выдувное формование обеспечивает более тонкие стенки и более быстрый цикл обработки.
В4: Какие материалы используются в каждом процессе?
При ротационном формовании в основном используется полиэтилен (ПЭ) в виде порошка, а также некоторые полипропилен, ПВХ и нейлон. При выдувном формовании используются полиэтилен высокой плотности, полиэтилен низкой плотности, полиэтилентерефталат и другие термопласты, в том числе прозрачные.
Заключительная рекомендация
Правильный процесс зависит от геометрии вашей детали, требований к материалам, объема производства и бюджета на оснастку. Если вы проектируете большую полую деталь с толстыми стенками или сложными элементами в небольших и средних объемах, ротационное формование, вероятно, будет более разумным выбором.
В Jiangsu ZHROTO Mould мы проектируем и изготавливаем формы для ротационного формования, а также производим готовые изделия, полученные методом ротационного формования. Наша команда имеет большой опыт работы с автомобильными топливными баками, резервуарами для воды, хранилищами водорода и промышленным оборудованием. Узнайте больше о нашей производственной команде и наши сертификаты качества ISO 9001, ISO 14001 и ISO 45001.
Мы предоставляем клиентам комплексные услуги, начиная от проектирования продукции, изготовления пресс-форм и заканчивая производством готовой продукции.
-
 +86-18006248936
-
 ricky.t@zhroto.com
-
 Китай, провинция Цзянсу, город Тайчжоу, район Цзянъянь, посёлок Лотан, улица Цзянъюань, № 9
Авторские права © Jiangsu Zhroto Mould Co., Ltd. Права защищены.
