 ru
 English
 中文简体
 Español
 Deutsch
 Polskie
 Запрос цены
 Главная / Новости / Новости отрасли / Устранение неполадок ротационного формования: устранение распространенных дефектов и проблем процесса
Устранение неполадок ротационного формования: устранение распространенных дефектов и проблем процесса
Каждому цеху центробежного формования знакомо чувство погружения, когда партия резервуаров для воды выходит с точечными отверстиями вдоль линии разъема, или когда пресс-форма топливного бака производит детали с мягкими участками, которые не выдерживают испытаний под давлением. Дефекты редко бывают случайными. Они следуют закономерностям, указывающим на конкретные первопричины в конструкции пресс-формы, выборе смолы или технологическом цикле.
В этом руководстве рассматриваются наиболее распространенные проблемы ротационного формования, практические решения, которые можно использовать в производственном цеху, а также ситуации, когда реальное решение требует замены самой формы, а не повторной регулировки температуры.
Почему возникают дефекты при ротационном формовании
Ротационное формование – это щадящий процесс. Он работает при низком давлении, не имеет следов ворот и создает минимальное формовочное напряжение. Тем не менее, дефекты все равно появляются, поскольку процесс зависит от трех синхронизированных факторов: геометрии формы, поведения материала и времени передачи тепла.
Большинство дефектов связано с четырьмя областями:
- Дизайн пресс-формы - линии разъема, вентиляция, распределение толщины стенок и углы уклона.
- Материал - плотность смолы, индекс текучести расплава и пакет присадок
- Технологический цикл - температура печи, коэффициент вращения, скорость охлаждения и время извлечения из формы.
- Поведение при нагревании и охлаждении - температурные градиенты по поверхности формы
В среднем примерно 70% дефектов ротационного формования можно устранить, исправив вентиляцию, отрегулировав скорость вращения и замедлив фазу охлаждения.
Каждый тип дефекта имеет свою подпись. Изучение этих сигнатур — самый быстрый путь к их решению.
Распространенные дефекты ротационного формования и способы их устранения
В таблице ниже показаны распространенные дефекты, их вероятные причины и первое исправление, которое стоит попробовать.
| Дефект | Типичная причина | Первое исправление, которое стоит попробовать |
|---|---|---|
| Пузыри/дырки | Недостаточная вентиляция или захваченный воздух | Увеличьте размер вентиляционного отверстия, переместите вентиляционное отверстие |
| Неравномерная толщина стенок | Неправильный коэффициент вращения или низкая температура духовки. | Отрегулируйте соотношение вращения, увеличьте температуру духовки. |
| Деформация/деформация | Неравномерное охлаждение или преждевременное извлечение из формы | Вращайте во время охлаждения, продлите время охлаждения. |
| Обесцвечивание | Перегрев или термическая деградация | Уменьшите температуру духовки, сократите цикл. |
| Низкая ударная вязкость | Плохое сплавление или деградация смолы | Поднимите температуру в духовке, проверьте качество смолы. |
Пузыри, дыры и пустоты
Пузырьки выглядят как маленькие поры на поверхности или как карманы внутри стенки. Они возникают, когда воздух не может выйти через вентиляционное отверстие формы или когда смола выделяет газы быстрее, чем может выдержать вентиляционное отверстие.
Ремонт начинается с вентиляции. Проверьте, достаточен ли диаметр вентиляционного отверстия для объема детали. Обычно рекомендуется одно вентиляционное отверстие диаметром 6 мм на каждые 10 литров объема детали. Если вентиляционное отверстие имеет правильный размер, но забивается расплавленной смолой, переключитесь на самоочищающуюся конструкцию вентиляционного отверстия.
Размер частиц порошка также имеет значение. Более крупный порошок имеет тенденцию удерживать меньше воздуха во время зарядки, но он может плавиться менее равномерно. Тестирование другого распределения помола для вашей марки смолы часто решает проблемы с пузырьками без модификации формы.
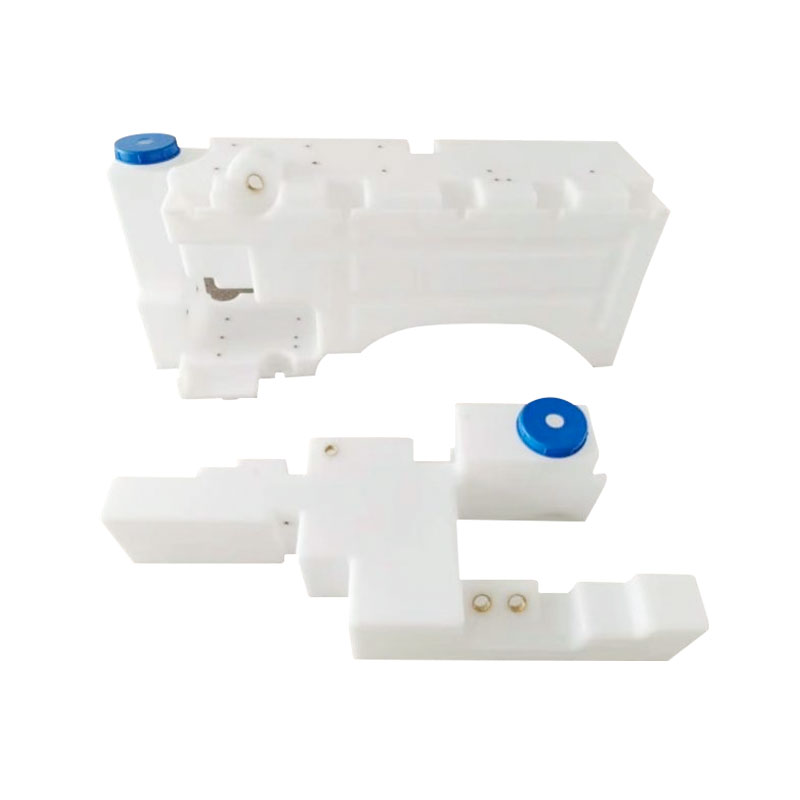 Ротационная форма автомобильного топливного бака для улучшения посадки и снижения веса Эта цельная ротационная форма позволяет производить бесшовные топливные баки сложной формы, которые эффективно вписываются в пространство шасси. Его пластиковая конструкция снижает вес по сравнению с металлом, что способствует лучшей экономии топлива. Посмотреть продукт →
Неравномерная толщина стенок
Изменение толщины стенок является наиболее заметным дефектом при центробежном формовании. При неправильно настроенном цикле бак для воды объемом 100 литров может выйти со стенкой 4 мм с одной стороны и 8 мм с другой. Это напрямую приводит к слабым местам, искажениям размеров и ненужным тратам материала.
Передаточное число – это первый рычаг. Рекомендуемая отправная точка — 4:1, что означает четыре оборота вокруг первичной оси на каждый оборот вокруг вторичной оси. Такое соотношение обеспечивает равномерное попадание порошка на все внутренние поверхности. Для деталей со сложной внутренней геометрией может потребоваться соотношение 5:1 или 6:1.
Температура духовки – второй рычаг. Если духовка становится слишком холодной, смола никогда не достигнет состояния низкой вязкости, необходимого для того, чтобы растекаться по всем углам. В результате получаются толстые края и тонкие центры. Поднимите температуру духовки с шагом 10 °C и повторно проверьте распределение температуры по стенкам.
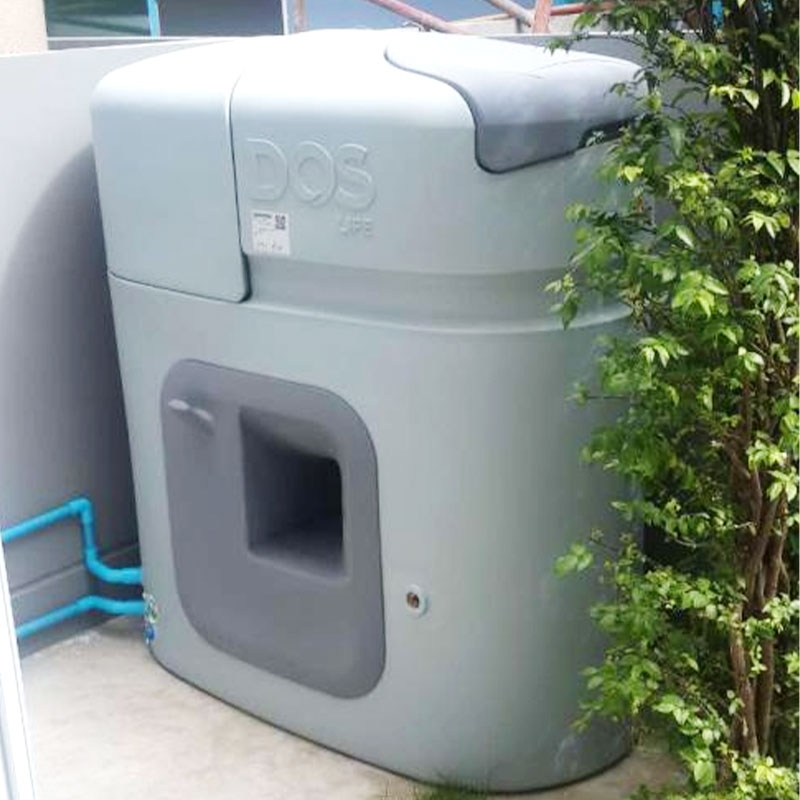 Пресс-форма для контейнера для хранения резервуаров для воды для бесшовных резервуаров большой емкости Эта форма, разработанная для обеспечения одинаковой толщины стенок и структурной целостности, позволяет производить контейнеры без швов, используемые в промышленности, сельском хозяйстве и инфраструктуре. Посмотреть продукт →
Деформация и деформация
Детали деформируются, потому что одна сторона остывает быстрее другой. Сторона, которая быстрее остывает, сжимается первой и вытягивает деталь из формы. В каяке или топливном баке это может привести к невозможности установки детали в корпус.
Основное исправление — контроль охлаждения. На этапе охлаждения держите форму вращающейся, чтобы деталь охлаждалась равномерно со всех сторон. Некоторые формовщики прекращают вращение только после того, как деталь достигнет температуры стеклования, а затем продолжают охлаждение на месте, чтобы сократить время цикла.
Если деформация сохраняется, проверьте баланс толщины стенки. Более толстые стены удерживают больше тепла и медленнее остывают. Если позволяет конструкция, добавьте ребра или дополнительный материал в тонкие секции, чтобы выровнять скорость охлаждения.
Изменение цвета и проблемы с поверхностью
Изменение цвета, пожелтение или коричневые подпалины означают, что смола слишком долго подвергалась воздействию высоких температур. Наиболее распространенной причиной является температура печи выше рекомендуемого диапазона смолы или слишком длительный цикл.
Исправьте это, уменьшив температуру духовки с шагом 5 °C. Также осмотрите поверхность формы. Грубые или изъеденные поверхности формы создают области концентрированного тепла, которые обжигают смолу. Полировка внутренней части формы или смена типа разделительного состава часто устраняют дефекты поверхности.
Низкая ударная вязкость и жесткость
Низкая ударная вязкость часто свидетельствует о неполном сращении. Полимерные цепи в полиэтиленовом порошке должны расплавиться, перемешаться и полностью расслабиться, чтобы деталь поглотила энергию удара и не растрескалась.
Проверьте фактические характеристики удара с помощью испытания на удар ASTM D256. Если деталь не соответствует техническим требованиям, вероятной причиной является недогрев цикла. Повысьте температуру духовки на 5–10 °C и увеличьте время выдержки при максимальной температуре. Избегайте чрезмерной скорости охлаждения, которая может привести к образованию более крупных кристаллов и снижению ударной вязкости.
Низкая жесткость – это другая проблема. Деталь с низкой жесткостью обычно имеет недостаточную толщину стенки для выполнения своей конструктивной роли. Исправление зависит от конструкции: увеличьте толщину стенки, добавьте ребра жесткости или выберите смолу с более высоким модулем упругости. Для тяжелых условий эксплуатации рассмотрите вариант полиэтилена высокой плотности.
Параметры процесса, которые предотвращают большинство дефектов
Технологический цикл состоит из трех фаз: нагрев, вращение и охлаждение. Каждый из них имеет параметры, которые необходимо установить для конкретной геометрии детали и марки смолы.
| Параметр | Типичный диапазон | Дефект Risk When Out of Range |
|---|---|---|
| Температура духовки | 260–300 °C (в зависимости от смолы) | Обесцвечивание, poor fusion |
| Основная скорость вращения | 4-12 об/мин | Неравномерная толщина стенок |
| Коэффициент вращения | 4:1 (зависит от детали) | Пустоты в стенах, линии потока |
| Время охлаждения | 15-30 минут | Деформация, усадка |
Самый быстрый способ уменьшить количество дефектов — регистрировать каждое изменение параметра и соотносить его с измеренным качеством детали. Простая электронная таблица с датой, формой, смолой, температурой печи, коэффициентом вращения и типом дефекта часто выявляет закономерности, которые не замечает ни один оператор.
Температура сама по себе не является ответом. Взаимосвязь между температурой печи, коэффициентом вращения и временем охлаждения определяет, будут ли детали иметь правильные размеры или искажены.
Проектирование пресс-форм и выбор материалов как профилактические меры
Устранение неполадок можно выполнить на уровне процесса, но форма, которая не может изготовить качественную деталь, всегда будет с вами бороться. Именно здесь выбор конструкции пресс-формы и материала имеет наибольшее значение.
Ключевые моменты проектирования пресс-формы:
- Размещение вентиляционного отверстия должно находиться в самой высокой точке полости, где собирается воздух во время вращения.
- Дизайн линии разъема имеет значение для прошивки. Хорошо обработанная поверхность разъема с правильным зазором уменьшает засветку и предотвращает попадание воздуха в шов.
- Для облегчения извлечения из формы необходимы углы уклона не менее 1–2 градусов. Вертикальные поверхности без рельефа оставляют следы сопротивления.
- Толщина стенок должна оставаться одинаковой, насколько это позволяет конструкция. Глубокие штифты или острые углы создают богатые смолой зоны, которые медленно остывают и деформируются.
Выбор материала не менее важен. Одна и та же форма, работающая с полиэтиленом плотностью 0,94 г/см³, ведет себя иначе, чем с полиэтиленом плотностью 0,955 г/см³. Более высокая плотность обеспечивает лучшую жесткость и ударную вязкость, но дает большую усадку и может потребовать более длительного цикла охлаждения.
Когда вы покупаете формы и одновременно запускаете детали, поставщик пресс-форм должен знать, какую смолу вы планируете использовать. Форма, предназначенная для смолы плотностью 0,940, может работать неправильно с материалом плотностью 0,960. Перед тем, как разрезать форму, поделитесь паспортом смолы с изготовителем инструментов.
 Пресс-форма для спортивного инвентаря для последовательного производства пластин для гантелей Эта форма обеспечивает точные размеры и гладкую поверхность пластин для гантелей. Он обеспечивает высокую прочность и долговечность, а также предлагает варианты из литого или кованого алюминия для удовлетворения различных потребностей. Посмотреть продукт →
Когда обращаться к изготовителю пресс-форм
Существует предел тому, насколько может измениться корректировка процесса. Когда проблема возникает с пресс-формой от одной машины к другой или когда один и тот же дефект появляется с разными партиями смолы, основной причиной является сама пресс-форма.
Ситуации, требующие обращения к изготовителю пресс-форм:
- Вспышка разделительной линии появляется при каждом цикле даже при чистых вентиляционных отверстиях.
- Толщина стенок неравномерна после подтверждения правильного соотношения вращения.
- Внутренние пустоты появляются в одном и том же углу каждой детали.
- На поверхности формы имеются следы износа, питтинга или повреждений, которые создают повторяющиеся дефекты.
Авторитетный производитель инструментов поможет вам понять, является ли исправление изменением процесса или модификацией пресс-формы. Принесите свои данные: марку смолы, температуру печи, коэффициент вращения и фотографии дефектов. Имея эту информацию, решение принимается намного быстрее.
Для более глубокого ознакомления с полным циклом процесса прочтите нашу подробную руководство по ротационному формованию .
Часто задаваемые вопросы
Вопрос 1: Что вызывает образование пузырьков при ротационном формовании?
Пузырьки возникают из-за захваченного воздуха, который не может выйти через вентиляционное отверстие формы, или из-за выделения газов из смолы при нагревании. Наиболее распространенными исправлениями являются увеличение размера вентиляционного отверстия, перемещение вентиляционного отверстия в самую высокую точку полости и использование более мелкого помола порошка, который упаковывается более равномерно.
Вопрос 2: Как исправить неравномерную толщину стенок при центробежном формовании?
Начните с регулировки коэффициента вращения. Стандартная стартовая точка – 4:1. Если соотношение уже правильное, увеличьте температуру духовки с шагом 10 °C, чтобы улучшить текучесть. Также убедитесь, что форма установлена на машине ровно и вращается равномерно.
В3: Почему мои детали, полученные центробежным формованием, деформируются?
Основная причина – неравномерное охлаждение. Держите форму вращающейся во время фазы охлаждения и увеличьте общее время охлаждения. Также проверьте распределение толщины стенок. Более толстые секции удерживают больше тепла и медленнее остывают, что приводит к потере формы детали.
Вопрос 4. Какой дефект ротационного формования наиболее распространен?
Неравномерная толщина стенок является наиболее часто встречающейся проблемой. Это также первый дефект, который выявляет проблему процесса, поскольку он влияет как на структурную целостность, так и на визуальное качество детали.
Заключение
Устранение неполадок в ротационном формовании — это систематическая работа по уменьшению изменчивости. Начните с вентиляции и коэффициента вращения, проверьте температуру печи в соответствии с рекомендациями поставщика смолы и тщательно контролируйте фазу охлаждения. Если дефект появляется только в одной форме и никогда в другой, рассматривайте ее как подозрительную.
Хорошая оснастка — это первая линия защиты от распространенных дефектов ротационного формования. Пресс-форма, спроектированная с достаточной вентиляцией, правильными углами уклона и сбалансированными секциями стенок, обеспечит надежные детали с первого дня.
Связаться с нами с вашими чертежами деталей или подробностями вашей текущей производственной установки. Наши инженеры ЖРОТО Молд помогут вам добраться до основной причины.
Мы предоставляем клиентам комплексные услуги, начиная от проектирования продукции, изготовления пресс-форм и заканчивая производством готовой продукции.
-
 +86-18006248936
-
 ricky.t@zhroto.com
-
 Китай, провинция Цзянсу, город Тайчжоу, район Цзянъянь, посёлок Лотан, улица Цзянъюань, № 9
Авторские права © Jiangsu Zhroto Mould Co., Ltd. Права защищены.
