 ru
 English
 中文简体
 Español
 Deutsch
 Polskie
 Запрос цены
 Главная / Новости / Новости отрасли / Допуски при ротационном формовании: практическое руководство по проектированию деталей и пресс-форм
Допуски при ротационном формовании: практическое руководство по проектированию деталей и пресс-форм
Когда покупатель передает чертеж, отмеченный значком ±0,020 дюйма Что касается формованного топливного бака или компонента бака для воды, то реальный вопрос заключается не в том, сможет ли изготовитель пресс-формы попытаться выполнить его, а в том, сможет ли этот процесс повторить его с практической ценой. Ротационное формование — это процесс низкого давления, поэтому его диапазон допусков шире, чем у литья под давлением. Самый полезный вывод такой: проектируйте вместе с процессом, а не против него . Для большинства полиэтиленовых деталей допуски на размеры составляют От ±0,5% до ±2% номинального размера достижимы, тогда как толщина стенки может варьироваться примерно от ±10% до ±20% если геометрия детали и инструменты не разработаны специально.
Какого допуска можно ожидать от ротационного формования?
Допуски ротационного формования делятся на две большие категории: допуски на размеры со стороны в целом и допуски по толщине стенки которые отражают, насколько равномерно порошок плавится и течет внутри формы. Приведенные ниже цифры являются стандартными для отрасли и должны быть проверены на соответствие конкретному материалу и форме, которые вы используете.
| Тип допуска | Типичный диапазон | Примечания |
|---|---|---|
| Габаритный (внутри) | от ±0,010 до ±0,020 дюйма | Для хорошо спроектированных мелких и средних деталей |
| Габаритные (общие) | От ±0,5% до ±2% of dimension | Затягивается в зависимости от размера детали |
| Толщина стенки | от ±10% до ±20% | Контролируется скоростью вращения, нагревом формы и потоком порошка. |
| Плоскостность | От ±0,20 до ±0,50 дюймов/дюйм | Зависит от толщины стенки и особенностей жесткости. |
| Деформация | Зависит от геометрии | Уменьшенный размер за счет ребер, фланцев и сбалансированного охлаждения. |
Если покупатель настаивает на ±0,010 дюйма для формованной детали диаметром 24 дюйма формовщик должен объяснить, что это примерно 0,04% номинального размера. Это достижимо только на избранных герметичных или функциональных поверхностях, и это приведет к увеличению стоимости.
Некоторые формовщики также применяют простое правило определения размеров для деталей длиной более 12 дюймов: примерно ±0,030 дюйма плюс ±0,005 дюйма на каждый дополнительный дюйм . Частично на 24 это работает ±0,090 дюйма . Это подтверждает, что более крупные детали, естественно, имеют более широкий диапазон допусков, и требовать того же абсолютного допуска для большого резервуара, что и для маленького корпуса клапана, нереально.
Например, 36 частично может иметь допуск в От ±0,18 до ±0,72 дюйма в рамках общего производственного ассортимента. Вот почему ротационное формование так хорошо работает для резервуаров, корпусов и больших корпусов, где общая точность размеров имеет меньшее значение, чем бесшовный полый корпус и однородная стенка. Покупатели, которым нужны более точные цифры на уплотняющей поверхности или монтажной втулке, должны рассчитывать на то, что заплатят больше, и им следует заранее поговорить с изготовителем пресс-формы.
Ключевые факторы, влияющие на изменчивость толерантности
Когда базовая линия ясна, три фактора определяют, насколько далеко ваша деталь отклоняется от чертежа: материал , геометрия и конструкция пресс-формы .
Усадка материала
Полиэтилен, доминирующий материал для центробежного формования, сжимается между 2% и 4% в зависимости от марки, формы и условий охлаждения. Усадка неравномерна по всей детали. Более толстые секции остывают медленно и сжимаются сильнее, чем более тонкие, создавая внутреннее напряжение, которое может отклонить заданный размер. Полиэтилен низкой плотности сжимается меньше, а полиэтилен высокой плотности больше перемещается. Всегда начинайте с паспорта поставщика материала, а затем добавляйте коэффициент запаса прочности в зависимости от вашей геометрии.
Геометрия детали
Плоские стены — труднее всего удерживать. Внутренняя поверхность быстро охлаждается в форме, тогда как внешняя поверхность остывает медленно, создавая перепад напряжений, который проявляется в виде деформации. Острые углы концентрируют напряжение и часто оказываются толще, чем предполагалось. Узкое разделение стенок может привести к образованию линий потока или пустот. Каждый из этих эффектов расширяет диапазон допуска. Добавление ребер, скруглений или углов уклона к плоской стенке уменьшает коробление и дает процессу больше шансов сохранить более жесткое значение плоскостности. Ротационное формование обычно обеспечивает толщину стенок от от 0,8 до 25 мм и thin walls are noticeably harder to hold consistently than thick walls.
Изготовление пресс-форм
Литые алюминиевые формы, готовые стальные формы и формы, изготовленные на станках с ЧПУ, по-разному реагируют на нагрев и охлаждение. Литой алюминий обеспечивает превосходную теплопередачу и экономичен для изделий сложной формы. Сталь, обработанная на станке с ЧПУ, имеет более тонкую поверхность и более точную полость, что помогает готовой детали оставаться ближе к заданному размеру. Линии разъема, расположение вентиляционных отверстий и углы уклона также влияют на конечный размер детали. Неправильно расположенная линия разъема может добавить несколько тысячных дюйма к измеренной детали и сделать допуск чертежа нереалистичным, даже если процесс работает нормально.
Как конструкция оснастки пресс-формы контролирует допуск
Прецизионная оснастка является основой стабильных допусков. Пресс-форма, изготовленная на станке с ЧПУ на основе проверенной 3D-модели, воспроизводит заданную геометрию гораздо надежнее, чем инструмент, обработанный вручную. Точность полости, расположение каналов охлаждения и толщина стенок пресс-формы — все это влияет на качество конечной детали. Когда форма изготавливается с контролируемыми допусками обработки и документированной процедурой отделки, получаемое изделие становится более повторяемым от цикла к циклу и от поставки к поставке.
Здесь важен опыт изготовителя пресс-форм. В Цзянсу ЖРОТО Молд Лтд. Прецизионная обработка на станках с ЧПУ и стандартизированные методы отделки помогают контролировать допуски в широком спектре продуктов. компании пресс-форма для ротационного формования баллонов с водородом Например, требуется высокая степень постоянства толщины стенок, поскольку готовый продукт позже подвергается испытаниям под давлением и строгим проверкам на проникновение. Инструмент, спроектированный с правильным профилем тяги, вентиляции и охлаждения, дает формовщику реалистичную возможность поддерживать эти значения.
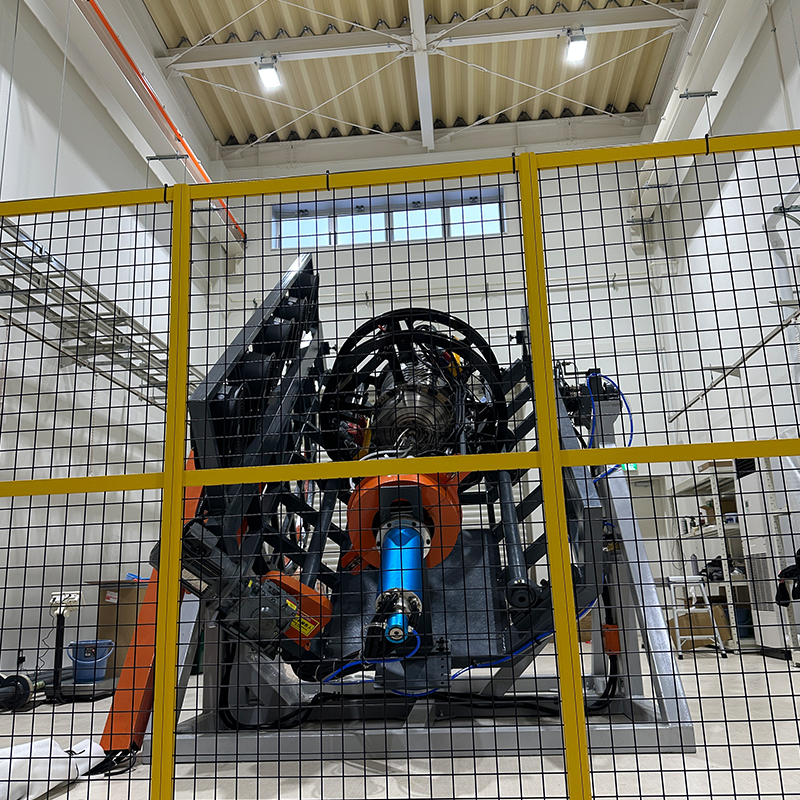 Пресс-форма для ротационного формования баллона с водородом для равномерной толщины стенок Эта прецизионная форма обеспечивает равномерную толщину стенок и точность размеров баллонов для хранения водорода, что имеет решающее значение для испытаний под давлением и проверки проникновения. Его оптимизированная геометрия и усиленная конструкция обеспечивают повторяемость производства в сложных условиях. Посмотреть продукт →
Для инженеров, работающих над продуктами, где соответствие размеров имеет решающее значение, честный разговор о конструкции инструментов может сэкономить тысячи долларов на повторной обработке и браке. Конструкция оснастки пресс-формы влияет на допуски задолго до того, как будет сформирована первая деталь. Подробнее читайте в как конструкция оснастки для ротационной пресс-формы контролирует допуски и предотвращает появление дефектов .
Практические рекомендации по допускам для инженеров и покупателей
Что указать на чертеже
Только размеры, имеющие значение для функционирования, должны иметь жесткие допуски. Монтажный выступ, шланговое соединение или уплотнительная поверхность могут оправдать ±0,020 дюйма . Общую длину или ширину, не влияющую на посадку или герметичность, следует оставить равной. От ±0,5% до ±1,0% номинального размера. Уточнение каждого элемента чертежа вынуждает изготовителя пресс-форм замедлять производство, добавлять второстепенные операции и повышать цену детали без улучшения прилегания или производительности.
Цена жестких допусков
Свободный допуск можно поддерживать при обычном производстве без каких-либо дополнительных трудозатрат. Жесткий допуск может потребовать повторной обработки формы, продления цикла охлаждения или ручной обработки каждой детали. Кривая затрат не является линейной. Переезд из ±0,5% чтобы ±0,1% на большом резервуаре цена за единицу может удвоиться.
| Класс допуска | Типичный размерный диапазон | Относительное влияние на стоимость |
|---|---|---|
| Общее производство | от ±1,0% до ±2,0% | Базовый уровень |
| Контролируемый | От ±0,5% до ±1,0% | от 10% до 25% |
| Плотный | От ±0,2% до ±0,5% | от 30% до 60% |
| Точность | Менее ±0,15% | Требуется вторичная механическая обработка или чистовая обработка на станке с ЧПУ. |
Когда деталь требует прецизионного допуска, изготовитель пресс-формы должен учитывать направление усадки, напряжения при извлечении из формы и конкретную марку полиэтилена. Это означает, что толерантность на самом деле является обещанием того, что пресс-форма для автомобильного топливного бака и параметры процесса, связанные с ним, разрабатываются вместе. Производственный инструмент, созданный с контролируемым допуском, — это не то же самое, что прототип инструмента.
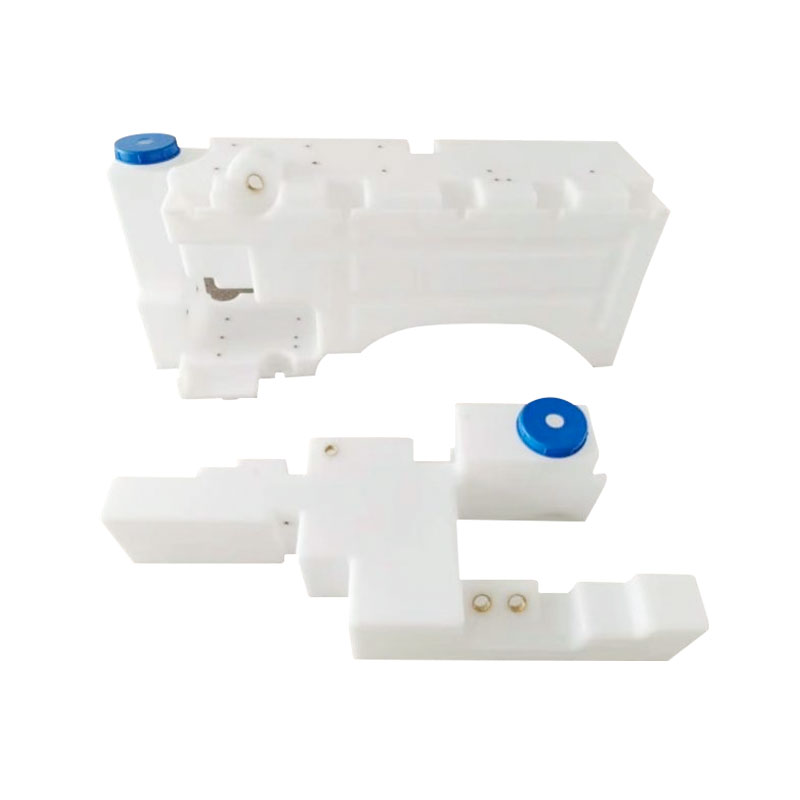 Пресс-форма автомобильного топливного бака для цельного ротационного формования Эта форма позволяет производить бесшовные топливные баки с уменьшенным весом и увеличенной емкостью, что повышает экономию топлива. Его конструкция должна учитывать факторы усадки и расформования, чтобы соответствовать жестким допускам, поэтому необходима ранняя консультация по проектированию пресс-формы. Посмотреть продукт →
Работа с партнером по ротационному формованию над решениями о допусках
Лучшее время поговорить о допусках на этапе проектирования пресс-формы, прежде чем будет вырезана какая-либо оснастка. Опытный изготовитель пресс-форм должен иметь возможность просмотреть ваш чертеж, отметить сложные стенки и предложить ребра, углы уклона или корректировку толщины стенок, которые приведут деталь в соответствие с вашим планом допусков. Если производитель пресс-форм не поднимает эти вопросы, вы позже платите за производственные проблемы.
Практические вопросы, которые следует задать перед тем, как приступить к изготовлению формы:
- Какие размеры являются истинными функциональными требованиями к этой детали?
- Как форма будет удерживать деталь во время охлаждения и извлечения из формы?
- Какого изменения толщины стенки можно ожидать для этой геометрии?
- Какова ожидаемая усадка выбранной марки полиэтилена?
Команда ЖРОТО приводит к разговору три сертификата ISO: ИСО 9001 , ИСО 14001 и ИСО 45001 . Это не декоративные значки; они сигнализируют о том, что компания документирует свои процессы, контролирует воздействие на окружающую среду и заботится о безопасности труда своих сотрудников. Эта дисциплина напрямую влияет на согласованность производства, а это именно то, что нужно для спецификации допусков. Завод работает более 12 000 квадратных метров стандартных производственных площадей с 17 обрабатывающих и ротационных станков с ЧПУ , поддерживая годовую мощность 800 форм и 3600 тонн изделий ротоформования.
Для покупателей, которым необходимо понять взаимосвязь между толщиной стенок, углами уклона и изготовлением формы, см. практическое примечание на толщина стенки конструкции ротационного формования, углы уклона и советы по изготовлению форм . В нем рассматриваются варианты проектирования, которые удерживают детали в пределах рабочего допуска, а также типичные ошибки, из-за которых они выходят из строя.
Ротационное формование никогда не обеспечит такую же точность, как литье под давлением, и в этом нет необходимости. Этот процесс заслужил свое место благодаря производству бесшовных цельных полых деталей с низкими затратами на оснастку и отличным соотношением жесткости к весу. Если вы относитесь к допуску как к разговору о проектировании, а не как к окончательному измерению, вы можете создать деталь, которая соответствует ее функциональным требованиям, остается в естественной среде процесса и не удивляет вас отчетом о проверке на заводе.
Если вы оцениваете индивидуальный Форма контейнера для хранения резервуара для воды или другого продукта, полученного центробежным формованием, предварительное рассмотрение вашего плана допусков с техническим партнером по пресс-форме — это самый дешевый способ избежать завышенных спецификаций. Цель состоит не в том, чтобы гоняться за невозможными цифрами, а в том, чтобы определить несколько размеров, которые действительно имеют значение, и дать изготовителю пресс-форм правильные границы дизайна, чтобы достичь их. Именно так вы получаете продукт, который подходит, герметично закрывается и работает с первой попытки.
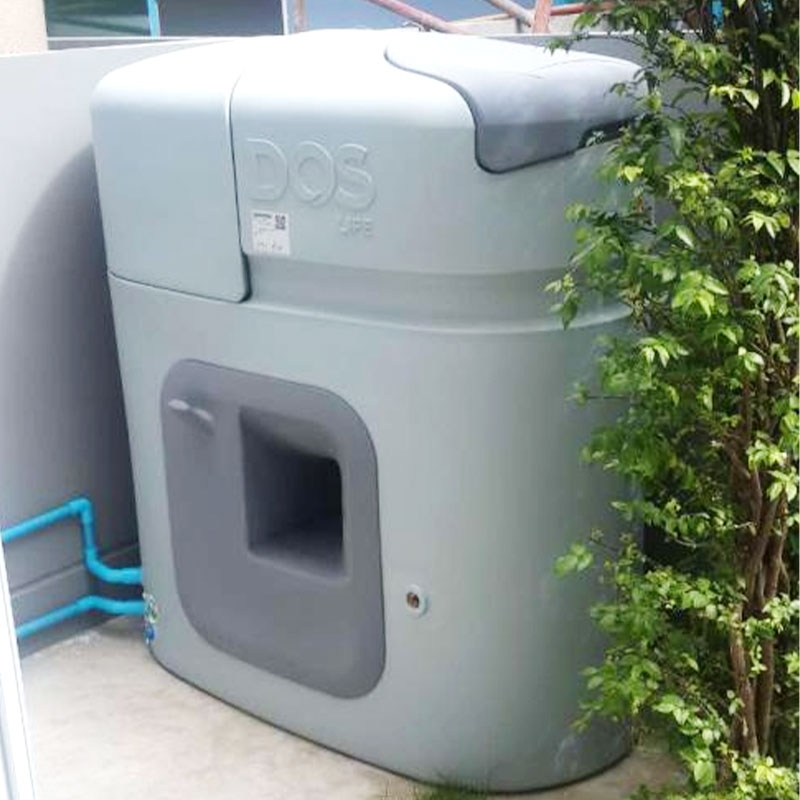 Пресс-форма для контейнера для хранения резервуаров для воды для бесшовных резервуаров большой емкости Эта промышленная форма позволяет производить бесшовные контейнеры без швов с одинаковой толщиной стенок для хранения воды и химикатов. Заблаговременное рассмотрение планов допусков совместно с партнером по пресс-форме помогает избежать завышенных спецификаций и гарантирует, что продукт подойдет и будет работать с первой попытки. Посмотреть продукт →
Мы предоставляем клиентам комплексные услуги, начиная от проектирования продукции, изготовления пресс-форм и заканчивая производством готовой продукции.
-
 +86-18006248936
-
 ricky.t@zhroto.com
-
 Китай, провинция Цзянсу, город Тайчжоу, район Цзянъянь, посёлок Лотан, улица Цзянъюань, № 9
Авторские права © Jiangsu Zhroto Mould Co., Ltd. Права защищены.
