 ru
 English
 中文简体
 Español
 Deutsch
 Polskie
 Запрос цены
 Главная / Новости / Новости отрасли / Технологии ротационного формования: руководство по процессу, материалам, проектированию и контролю качества
Технологии ротационного формования: руководство по процессу, материалам, проектированию и контролю качества
Руководитель производства, ищущий экономически эффективный способ производства бесшовных полых деталей с двойными стенками, быстро обнаружит, что технологии ротационного формования предлагают наиболее практичный путь вперед. В отличие от литья под давлением или выдувного формования, этот процесс обеспечивает однородную толщину стенок, низкое остаточное напряжение и формованные элементы, которые исключают операции вторичной сборки. Вывод прост: если размер вашего продукта превышает кубический метр, он требует сложной внутренней геометрии или должен выдерживать атмосферные воздействия на открытом воздухе, ротационное формование должно быть в верхней части вашего списка.
Как работают технологии ротационного формования
Ротационное формование осуществляется в четырехэтапном цикле. Точно взвешенная порция полимерного порошка поступает в холодную полую форму, затем форму закрывают и перемещают в печь, вращаясь по двум осям вокруг двух перпендикулярных осей. По мере нагревания формы порошок постепенно плавится и покрывает внутреннюю поверхность. После того как полимер полностью расплавится, форму переносят в охлаждающую камеру, где воздух или вода снижают температуру ниже точки размягчения материала. Наконец, форма открывается, и готовая деталь вынимается без необходимости обрезки или снятия литника.
Скорость вращения обычно составляет от 4 до 20 об/мин на ось с использованием преднамеренного соотношения осей около 4:1. Такое смещение предотвращает скопление полимера, а это значит, что в процессе не образуются линии сварки, метки литников и практически отсутствует концентрация внутренних напряжений. Поскольку покрытие формы зависит от силы тяжести и вращения, а не от давления, это единственное механическое различие объясняет большинство преимуществ, связанных с этим методом производства.
Для более подробного изучения того, как этот процесс поддерживает полный спектр продуктов, посетите обзор ротационного формования на этом сайте.
Проектирование пресс-форм и технологии оснастки
Сама форма определяет качество готовой детали. На практике производители выбирают между литым алюминием и готовой сталью. Литой алюминий является предпочтительным вариантом для изделий сложной геометрии и средних объемов производства, поскольку он обеспечивает отличную теплопередачу и воспроизводит тонкую текстуру поверхности. Изготовленные стальные формы предпочтительны для резервуаров большого размера или более простой геометрии, где стабильность размеров перевешивает термическую эффективность.
Толщина стенок должна рассчитываться с учетом скорости усадки полимера. Современные конструкции пресс-форм предусматривают намеренное изменение толщины стенок, которое компенсирует течение материала на этапе нагрева. Углы уклона должны начинаться с 1–2 градусов для плавного выпуска, увеличиваясь до 3 градусов при наличии внутренних ребер или подрезов. Опытный изготовитель пресс-форм также выпускает воздух из инструмента вблизи линии разъема, предотвращая возникновение бликов или неполного сплавления под давлением внутреннего воздуха.
В качестве примера возьмем сельскохозяйственные резервуары для воды. Эти продукты требуют бесшовной конструкции с двойными стенками, которая остается жесткой при повторяющихся циклах наполнения и слива. Хорошо спроектированная форма резервуара для воды требует точной вентиляции и допуска на обработку 0,2 мм или выше, чтобы поддерживать толщину стенок в соответствии со спецификациями. Это именно та форма, которую производственная группа должна оценить, прежде чем обращаться к партнеру по оснащению. Исследуйте формы для контейнеров для хранения резервуаров для воды для более детального ознакомления с тем, как устроена эта категория инструментов.
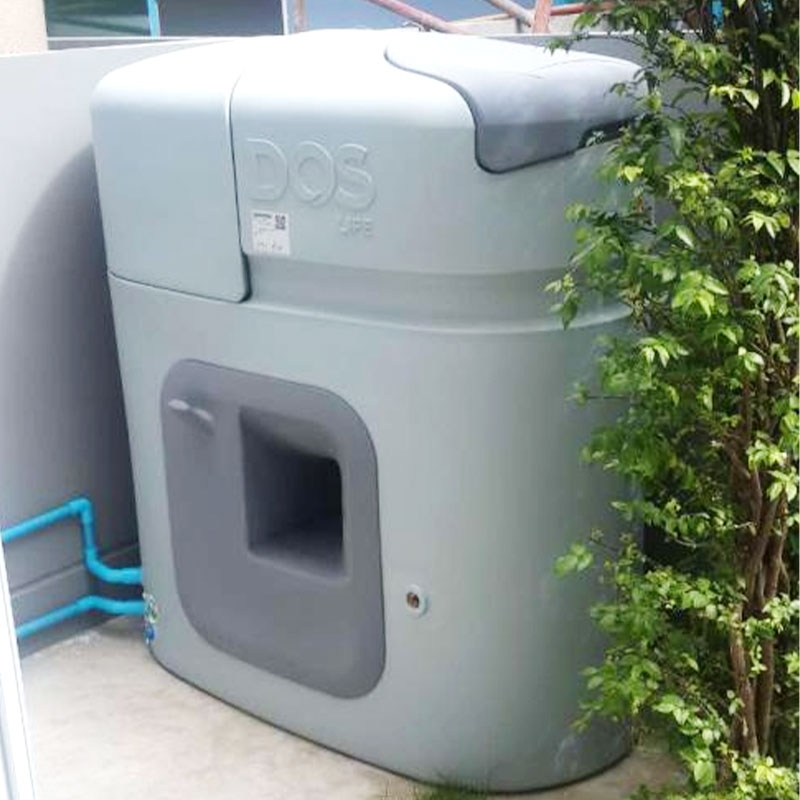 Ротационная форма для больших бесшовных резервуаров для хранения воды Эта форма позволяет производить бесшовные цельные пластиковые контейнеры с одинаковой толщиной стенок, идеально подходящие для хранения сельскохозяйственной и промышленной воды. Он поддерживает различную геометрию и устраняет стыки, уменьшая количество точек отказа и завершающих работ. Посмотреть продукт →
Материалы и контроль процессов
В наибольшей части деталей, формованных методом ротационного формования, используется полиэтилен, особенно ЛПЭНП и ПНД. PE обеспечивает высокую химическую стойкость, устойчивость к ультрафиолетовому излучению и ударную вязкость при низких температурах. Пластизоли ПВХ используются для изготовления гибких изделий с небольшими корпусами, нейлон служит для компонентов, содержащих топливо, а полипропилен выдерживает работу в средах с более высокими температурами. Выбор правильной смолы влияет как на распределение толщины стенок, так и на вероятность появления вмятин.
Полимер с высоким индексом текучести расплава легко течет, но может потребоваться более быстрое вращение, чтобы избежать скопления. Для смолы с низким содержанием MFI требуется более длительное окно нагрева, что заставляет инженера-технолога параллельно регулировать температуру и время в печи. Современные магазины полагаются на автоматическую регистрацию данных для обеспечения повторяемости, отслеживания температуры печи (обычно от 250 до 350°C), времени печи, скорости вращения и профиля охлаждения для каждой партии.
| Материал | Ключевые преимущества | Типичные применения |
|---|---|---|
| LLDPE | Ударная вязкость, устойчивость к растрескиванию под напряжением | Резервуары для воды, буи, игровое оборудование |
| HDPE | Жесткость, химическая стойкость | Топливные баки, промышленные контейнеры |
| ПП | Тепловая и химическая стойкость | Автомобильные детали, корпуса бытовой техники |
Преимущества и ограничения
Ротационное формование позволяет производить бесшовные детали без напряжений с однородными стенками толщиной от 2 до 25 мм. Затраты на оснастку значительно ниже, чем при литье под давлением, поскольку форма никогда не подвергается высокому внутреннему давлению. Свобода проектирования превосходна: бобышки, ребра, резьбу и вставки можно отформовать на месте, что сокращает второстепенную работу.
С другой стороны, меню материалов уже, чем то, что предлагает литье под давлением. Время цикла длительное, часто от 20 до 60 минут, поэтому этот процесс лучше всего подходит для небольших и средних объемов производства. Толщина стенок также может измениться на величину до 5 процентов, если параметры пресс-формы и процесса не оптимизированы. Устранение этих ограничений на этапе проектирования позволяет избежать дорогостоящих циклов итераций после запуска производства.
Инновации, качество и приложения
Технологии ротационного формования быстро развиваются. Высокоскоростные печи с принудительной обдувкой теперь обеспечивают точное температурное зонирование, а вращение с приводом от серводвигателя позволяет плавно регулировать передаточное число осей. Обработка на станке с ЧПУ прорезает охлаждающие каналы непосредственно на задней стороне формы, сокращая время цикла на целых 20 процентов. Эти достижения улучшают как срок службы пресс-формы, так и стабильность каждой производимой детали.
Поставщик, ориентированный на качество, должен иметь сертификат ISO 9001:2015 по управлению качеством, ISO 14001:2015 по экологическому менеджменту и ISO 45001:2015 по охране труда и технике безопасности. Эти сертификаты подтверждают, что предприятие следует строгим, контролируемым производственным процедурам, а не специальным методам.
Приложения охватывают несколько отраслей. Для хранения и транспортировки водорода используются формованные методом ротационного формования гильзы и защитные кожухи, которые могут выдерживать циклы давления без растрескивания. См. формы для ротационного формования баллонов с водородом для непосредственного просмотра этой категории инструментов. Та же технология используется в автомобильных компонентах, таких как топливные баки, где полиэтилен обеспечивает снижение веса и устойчивость к коррозии по сравнению с штампованной сталью. Исследуйте формы автомобильного топливного бака при оценке партнера-производителя, который может обслуживать этот сегмент. Сельскохозяйственная техника, оборудование для очистки воды и садовая мебель также зависят от ротационного формования благодаря присущей ему устойчивости к атмосферным воздействиям и структурной целостности.
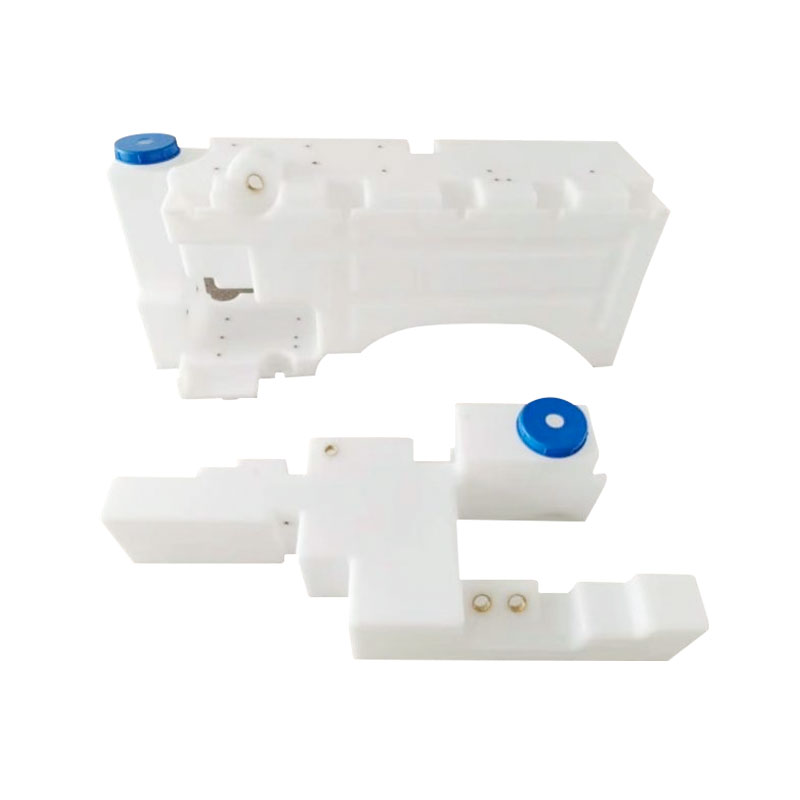 Ротационная форма для автомобильных топливных баков Эта форма позволяет изготавливать цельные бесшовные топливные баки, которые подходят к шасси автомобиля сложной формы. По сравнению с металлом он снижает вес почти вдвое, повышает безопасность и экономию топлива. Посмотреть продукт →
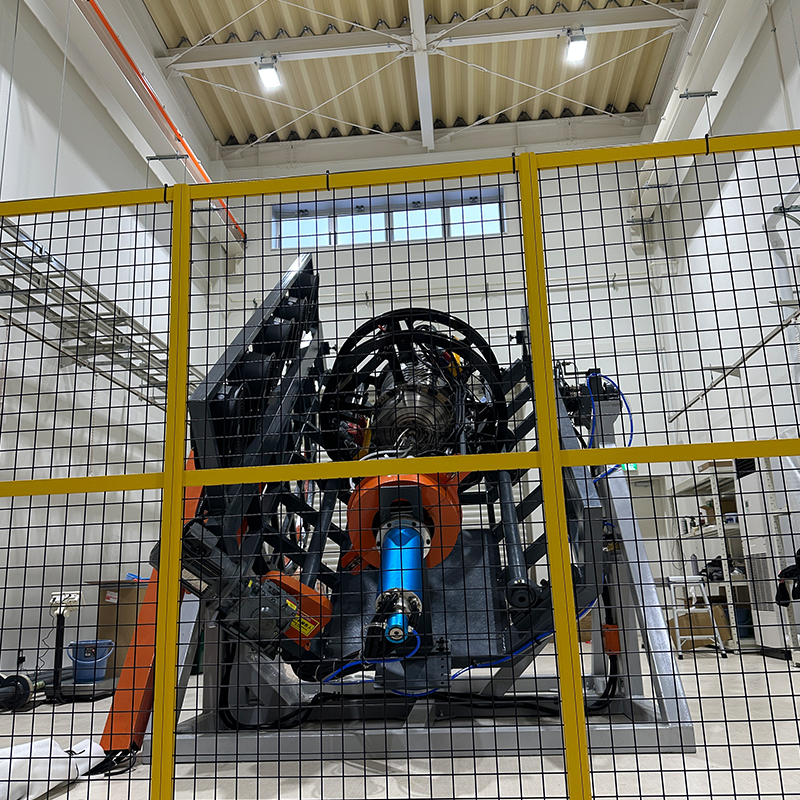 Прецизионная ротационная форма для баллонов с водородом Эта форма, предназначенная для хранения водорода, обеспечивает равномерную толщину стенок и точность размеров полых пластиковых цилиндров. Он подходит для средних и крупных производств, где безопасность и повторяемость имеют решающее значение. Посмотреть продукт →
Часто задаваемые вопросы
В1: Какие изделия производятся с использованием ротационного формования?
Репрезентативными примерами являются резервуары для воды, топливные баки, каяки, игровое оборудование, навигационные буи, мебель и промышленные контейнеры. Эта технология особенно ценна для больших полых изделий, в которых трудно добиться равномерной толщины стенок путем формования под давлением.
Вопрос 2: Чем ротационное формование отличается от литья под давлением?
Литье под давлением является более быстрым и экономичным способом изготовления крупных и мелких деталей. Ротационное формование предлагает значительно более низкие затраты на оснастку, детали без напряжений и возможность изготавливать негабаритные или сложные полые формы, которые литье под давлением не может производить экономично.
В3: Что следует учитывать покупателям перед выбором поставщика?
Оцените возможности изготовления пресс-форм, возможности обработки на станках с ЧПУ, внутренние испытания и сертификаты, такие как ISO 9001. Прежде чем сравнивать предложения, запросите данные о постоянстве толщины стенок, ожидаемом качестве поверхности и сроках поставки.
Выбор партнера по ротационному формованию
Прежде чем вы примете решение о выборе поставщика, тщательная комплексная проверка проектирования пресс-форм и выполнения производства сэкономит значительные деньги и время. Спросите, разрабатывает ли поставщик пресс-формы самостоятельно с полным набором возможностей ЧПУ. Подтвердите, могут ли они производить и пресс-форму, и готовую деталь под одной крышей, поскольку единый ответственный источник уменьшает ошибки связи и сокращает время выхода на рынок.
Ищите команду с подтвержденным опытом реализации сложных проектов, так как профиль компании иллюстрирует. Правильный партнер также должен быть готов к совместной разработке индивидуального решения вместо того, чтобы продвигать стандартизированный продукт. Когда поставщик контролирует всю цепочку — геометрию формы, выбор материала и параметры вращения — вы получаете лучшую повторяемость, более быструю техническую поддержку и более предсказуемый результат для производственных партий.
Мы предоставляем клиентам комплексные услуги, начиная от проектирования продукции, изготовления пресс-форм и заканчивая производством готовой продукции.
-
 +86-18006248936
-
 ricky.t@zhroto.com
-
 Китай, провинция Цзянсу, город Тайчжоу, район Цзянъянь, посёлок Лотан, улица Цзянъюань, № 9
Авторские права © Jiangsu Zhroto Mould Co., Ltd. Права защищены.
